 供应信息


分切刀片的生产工艺主要包括材料选择、精密加工、热处理及表面处理等关键环节,其在于确保刀片的高硬度、耐磨性和尺寸精度。以下是典型工艺流程:
1.材料制备:采用高速钢(如M2、M42)或硬质合金(钨钴类)作为基材。高速钢需经真空熔炼确保成分均匀,硬质合金则通过粉末冶金压制烧结成型。基材厚度通常为0.5-6mm,直径范围50-800mm。
2.下料成型:使用激光切割或精密线切割(慢走丝)加工出刀片毛坯,公差控制在±0.02mm以内。异形刀片需采用五轴联动CNC加工中心进行三维成型。
3.热处理强化:
-高速钢刀片需经真空淬火(1180-1220℃)+三次回火(560℃),硬度达HRC63-66;
-硬质合金刀片直接烧结成型,硬度可达HRA90-93;
-增加深冷处理(-196℃液氮)可提升耐磨性5-8%。
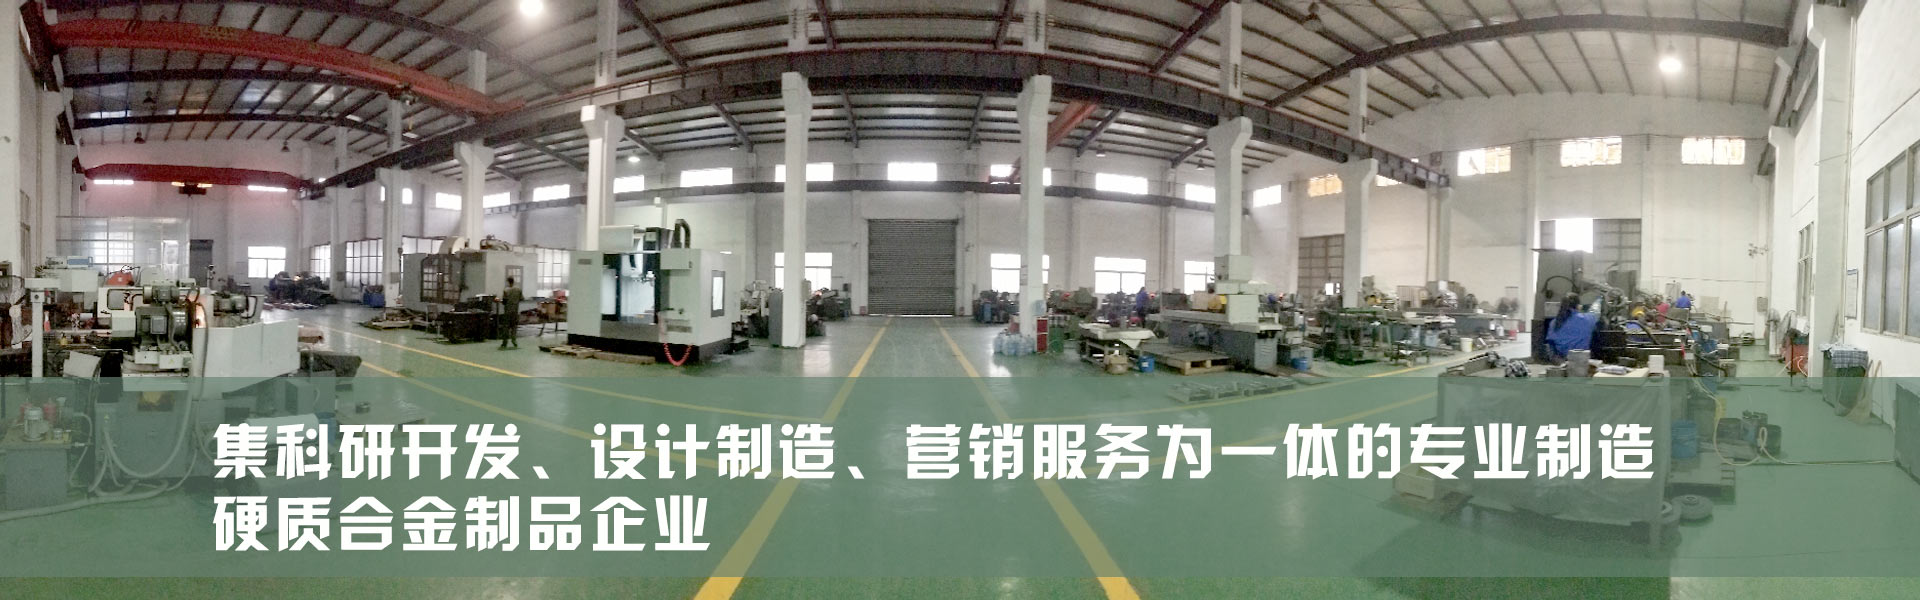
4.精密磨削:采用数控平面磨床和周边磨床进行双面及刃口精磨,刃口圆角控制在R0.02-0.05mm,平面度≤0.005mm。超精加工使用金刚石砂轮,表面粗糙度Ra≤0.2μm。
5.表面强化:
-PVD涂层:沉积TiN、TiAlN或DLC涂层,厚度2-4μm,表面硬度提升至HV3000以上;
-电解抛光:消除微观缺陷,降低摩擦系数。
6.动平衡校正:对高速刀片(>3000rpm)进行动平衡测试,不平衡量控制在G2.5级以内。
7.质量检测:使用洛氏硬度计、三坐标测量仪、金相显微镜等设备检测硬度、尺寸精度及微观组织,关键指标合格率要求≥99.8%。
现代工艺引入离子注入、激光微织构等新技术,可使刀片寿命提升30%以上。生产过程中需在万级洁净车间进行,避免杂质污染影响性能。


剪板机刀片的色差问题,虽然不像印刷领域那样常见或复杂,但同样需要细致的处理方法以确保产品质量。以下是一些建议的解决措施:
1.统一原材料:确保所有刀片采用相同批次、型号的钢材制造,以避免因材料差异导致的色差问题。同时选择有资质且信誉良好的供货商也很重要。
2.优化生产工艺流程与条件控制:在热处理等关键工艺环节严格控制温度和时间参数;加强车间环境管理(如合理调节空气湿度),以减少外部环境对产品的影响。例如将车间的空气湿度控制在适宜的范围内以维持钢材的稳定性和色彩的一致性,通常这个范围可以设定为50%-70%之间比较适宜具体数值需根据实际操作经验确定并调整至佳状态。。此外还要加强对刀具表面处理的精细程度以提高其耐腐蚀能力和美观性从而间接减少可能出现的视觉上的“色差”。
3.提意识与管理水平:加强员工的质量意识和技能培训使其充分认识到消除和避免任何形式的产品缺陷的重要性;建立严格的质量控制流程和检验机制在产品生产全过程实施有效监控及时发现并纠正潜在的问题点从上遏制不良品的产生和发展趋势从而降低包括色差在内的各种质量问题出现的概率以及由此带来的经济损失和社会影响等等方面都是值得关注和努力的方向所在了!总之通过以上措施的综合运用可以有效地解决和预防减少甚至掉存在于当前生产过程中所遇到的关于“色差”这一问题点!

分切刀片的正确存储与保养指南
分切刀片作为精密加工工具,其存储与保养直接影响使用寿命和切割质量。以下为操作规范:
一、存储规范
1.环境控制
•存放环境需干燥通风,湿度控制在40%-60%,温度保持在15-25℃。建议使用恒温恒湿仓库,避免金属氧化。
•远离酸碱腐蚀性物质,禁止与化学品混储。建议安装防潮层和防尘罩。
2.包装处理
•新刀片保留原厂防锈油膜及包装盒,开封后需重新涂抹防锈油(推荐使用WD-40或同类产品)。
•长期存储时采用真空密封包装,内置干燥剂。每季度检查油膜状态,必要时补涂。
3.摆放要求
•立式存放优先使用刀架,确保刃口悬空。平放时应间隔软质衬垫(橡胶/毛毡),叠放不超过3层。
•禁止倒置或倾斜超过15°,防止刃口变形。重型刀片需使用定制托盘承托。
二、保养流程
1.使用前处理
•酒精擦拭去除防锈层,使用磨刀机进行刃口微调(角度偏差≤0.5°)
•安装前检测主轴跳动量(应<0.02mm),确保刀盘清洁无碎屑
2.使用中维护
•每4小时停机检查刃口状况,及时清除积屑(建议使用铜制)
•切割不同材料后需更换清洁垫片,避免材质交叉污染
•实时监控切割噪音,异常振动需立即停机检修
3.使用后保养
•拆卸后采用超声波清洗(溶液温度50-60℃),去除油污
•干燥后涂抹三层防护:底层防锈油+中层硅酮保护剂+外层防氧化蜡
•使用测微仪检测刃口磨损,超过公差0.03mm即送修磨
注意事项:
1.建立刀片履历卡,记录使用次数、修磨周期等数据
2.每季度进行金相检测,评估材质疲劳度
3.修磨次数不超过3次,累计损耗达原始厚度15%应报废
科学规范的存储保养可使刀片寿命延长40%-60%,同时保障切割精度稳定在±0.1mm以内。建议制定标准化维护流程并配备保养工具包。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |